海绵热压成型与低密度海绵加工技术解析——以热压海绵眼罩为例
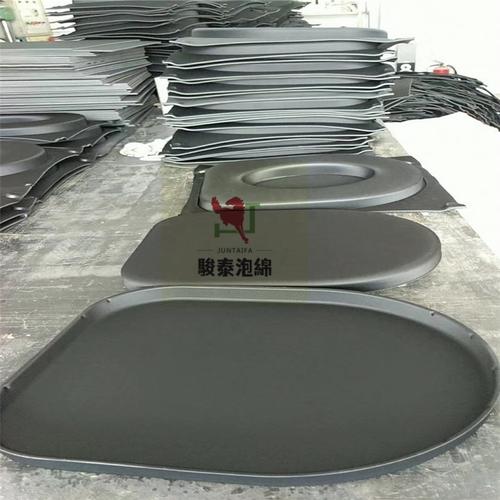
海绵热压成型是一种将海绵材料通过加热、加压方式加工成特定形状与功能的工艺,广泛应用于低密度海绵成型加工领域。热压海绵眼罩是其中的典型制品,兼具遮光、透气、轻柔贴合等特点。本文以海绵及制品加工为背景,梳理海绵热压成型的工艺要点、低密度海绵的加工特性,以及热压海绵眼罩的成型与质量控制。
一、海绵热压成型的基本原理
海绵热压成型利用热塑性海绵(如聚氨酯海绵、记忆海绵)在一定温度下软化、在压力下定型的特性,通过模具将片状或块状海绵压制成目标形状。其核心在于温度、压力、时间三者的协同控制:温度决定海绵软化程度和表层熔融状态;压力影响密度变化与尺寸精度;时间则关系到热传导是否充分以及回弹是否稳定。
二、低密度海绵的成型加工特点
低密度海绵通常指密度在15~30kg/m³之间的软质海绵,具有轻量、透气、缓冲性好等优点,但也带来加工难点:
1. 压缩回弹控制难:低密度海绵孔隙率高,热压时易出现局部塌陷或回弹不一致。
2. 热定型窗口窄:温度过低无法定型,温度过高则易烧焦或永久失去弹性。
3. 尺寸稳定性要求高:低密度材料在冷却后收缩较明显,需通过模具补偿和冷却定型来保证。
因此,低密度海绵成型加工更强调预热、分层加压和分段冷却。
三、热压海绵眼罩的成型流程
热压海绵眼罩一般由低密度海绵本体、表层布料或薄膜、鼻梁避空结构、耳带等组成。典型工艺流程如下:
- 材料准备:选用低密度慢回弹或高回弹海绵,按眼罩形状裁切片材。
- 复合表层:将海绵与亲肤布料、莱卡或透气薄膜进行热压复合,形成柔软接触面。
- 热压成型:在模具中加热加压,使海绵按眼罩轮廓定型,并压出眼眶避空位、鼻梁凹槽。
- 冷却定型:保压冷却至常温,避免脱模后变形。
- 后加工:冲切外形、打孔、安装耳带或魔术贴。
- 检验包装:检查遮光度、回弹性、无异味、无脱层等。
四、关键工艺参数与质量控制
- 温度控制:模温通常控制在120~180℃之间(具体视海绵材质和表面复合材料而定)。温度均匀性直接影响眼罩表面质量和回弹性能。
- 压力控制:采用低压慢压,避免低密度海绵被过度压实而变硬。压力一般在0.2~0.8MPa之间可调。
- 时间控制:热压时间通常10~120秒,厚眼罩需分段热压,避免表面过熟而内部未定型。
- 冷却与回弹:冷却阶段保持一定压力,有助于尺寸稳定;完全冷却后再进行回弹测试和外观检验。
- 复合强度:海绵与织物的剥离强度需达到使用要求,防止长期使用后脱层。
五、海绵及制品加工的发展趋势
随着睡眠健康、个人防护、医疗护理等行业需求上升,海绵热压成型的制品不断丰富,例如眼罩、耳罩、颈枕垫、护膝、吸音泡棉等。未来加工趋势包括:更精准的热压模具设计、低密度高回弹材料改性、多层复合一体成型、自动化产线集成以及环保水性胶、无溶剂复合技术应用。
海绵热压成型与低密度海绵成型加工是基于材料特性的精密制造的结合。热压海绵眼罩的成型质量,既取决于工艺参数的匹配,也取决于对回弹、透气、遮光、亲肤等使用场景的综合把握。对海绵及制品加工企业而言,建立稳定的热压工艺窗口和完整的质量控制体系,是提升产品一致性和市场竞争力的关键。
如若转载,请注明出处:http://www.whzycshm.com/product/44.html
更新时间:2026-10-15 04:32:46